Kernpositionering: de productielijn "Invisible Skeleton" voor ondersteunende engineering

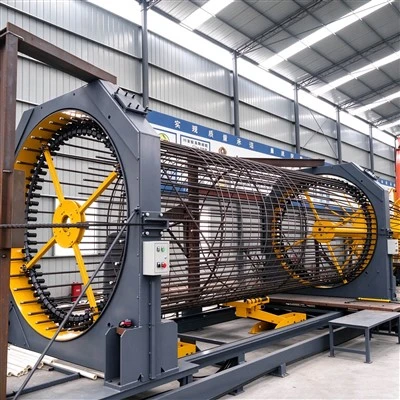
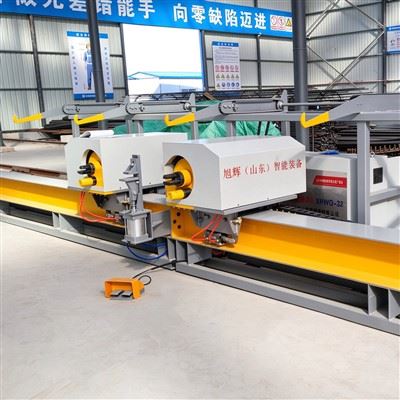
Deproductielijn voor kleine buizenis een geautomatiseerd apparatuurcluster dat is ontworpen voor het verwerken van geavanceerde ondersteuningsleidingen die worden gebruikt in tunnels, funderingsputten en andere projecten. De eindproducten versterken de laag door middel van grouting en vormen een steunstructuur van het type 'steiger-', die dient als een belangrijk onderdeel om instortingen van de constructie te voorkomen.
Vergeleken met traditionele handmatige verwerking heeft de geautomatiseerde productielijn de productietijd van een enkel stuk teruggebracht van 45 minuten naar 18 minuten, terwijl het productkwalificatiepercentage consistent boven de 99,2% bleef. Het is een kernondersteunende uitrusting geworden voor moderne ondergrondse technische constructies.
Samenstelling productielijn: modulair intelligent verwerkingssysteem
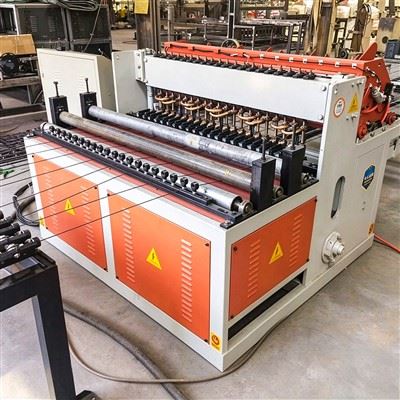
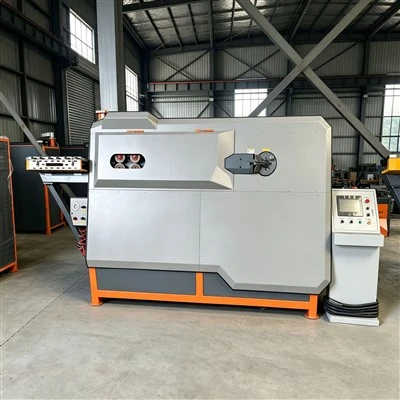
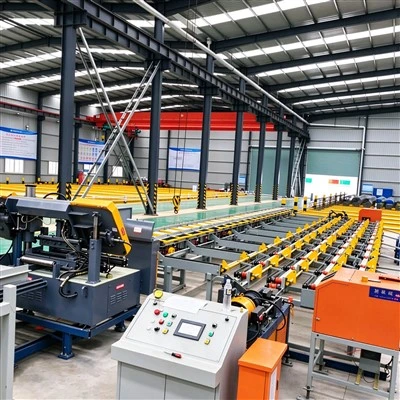
De volautomatische productielijn bestaat uit vier kernmodules, waardoor een naadloze aansluiting van grondstoffen tot eindproducten wordt bereikt:
Voorbehandelingseenheid voor grondstoffen
Selecteer gelaste stalen buizen die voldoen aan de normen, met diameters tussen φ42 mm en φ108 mm en wanddiktes variërend van 3 mm tot 8 mm. Ze moeten de wanddikteafwijking (minder dan of gelijk aan 0,3 mm) en roestdetectie (roestdiepte) doorstaan<10% of wall thickness).
Intelligent voersysteem
De buis wordt vastgeklemd door een elektrische spantang en de tandheugeltransmissie wordt aangedreven door Delta's 1500W-servosysteem. De invoernauwkeurigheid bedraagt ±0,1 mm en ondersteunt 360 graden rotatie om continue verwerking op meerdere-posities mogelijk te maken.
Vormverwerkingsmodule
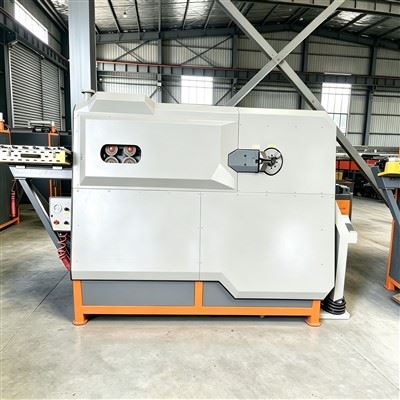
- Taperingproces:De buis wordt verwarmd tot 800 graden door een hoogfrequent verwarmingsapparaat en wordt hydraulisch gevormd door een Φ160 hoofdcilinder, waarbij de kegelhoek tussen 15 graden en 30 graden wordt geregeld om te voldoen aan de eisen van verschillende lagen, zoals klei- en zandlagen.
- Snijproces:Er wordt een plasmasnijpistool of CNC-boormachine gebruikt om gaten te boren in een pruimenbloesempatroon (gatdiameter 8 mm–12 mm, afstand 150 mm–300 mm), waarbij de afwijking van de gatpositie niet groter is dan ± 1 mm.
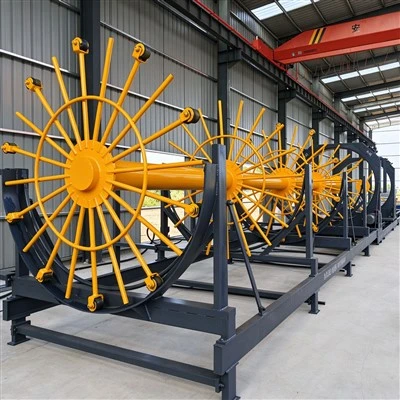
Opslagmodule voor eindproducten
Het ontwerp met meerdere- silo's maakt geclassificeerde opslag van producten met verschillende specificaties mogelijk en verlaagt, in combinatie met het automatische palletiseersysteem, de kosten van handmatig sorteren.
Belangrijkste technische parameters en prestatie-indicatoren
| Indicatorcategorie | Kernparameters |
|
Verwerkingscapaciteit |
Buisdiameter φ42-114 mm, vormingstijd 7-30 seconden per stuk |
|
Precisiecontrole |
De snijhoekfout is kleiner dan of gelijk aan 0,5 graden en de afwijking van de gatpositie is ± 1 mm |
| Configuratie van apparatuur | 11 kW plunjerpomp, DC53-materiaalvorm |
| Milieubescherming en veiligheid | Volledig gesloten ontwerp, noodstopapparaat met infraroodsensor |
Toepassingsscenario's: Stratumaanpassing en technische typen

Kern van toepassing zijnde lagen
Zachte grondlaag (siltige grond): Door middel van grouten wordt een samengestelde fundering gevormd.
Losse lagen (zandlagen): Wordt gebruikt om anti--doorsijpelgordijnen te construeren.
Gebroken rotslagen (verbonden rotsen): Het cementeren van rotsblokken verbetert de algehele integriteit.
Typische technische velden
Tunneltechniek: versterking aan het lanceereinde van schildmachines; geavanceerde ondersteuning voor ondiepe-begraven ondergrondse uitgravingen.
Funderingsputtechniek: ondersteuning van diepe funderingsputhellingen; versterking van de in- en uitgangen van de metro.
Ondergrondse techniek: voor-behandeling van kruisende secties van uitgebreide pijpgalerijen.