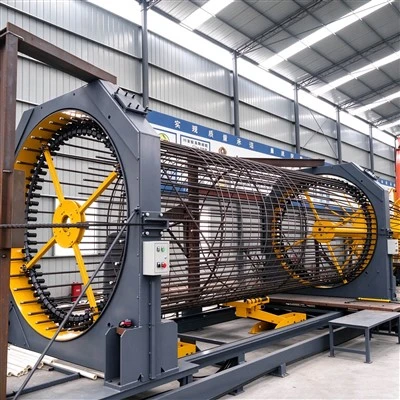
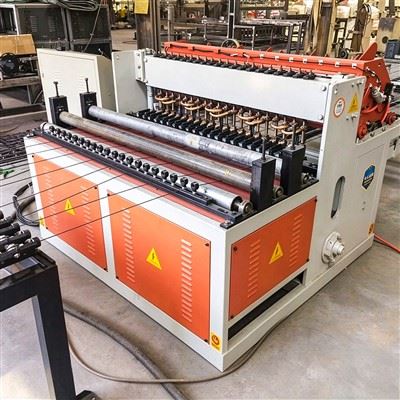
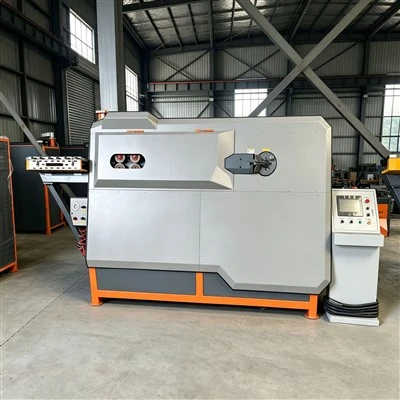
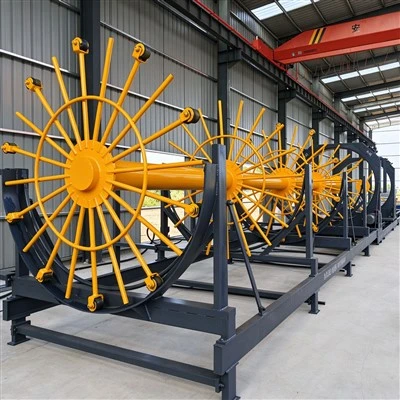
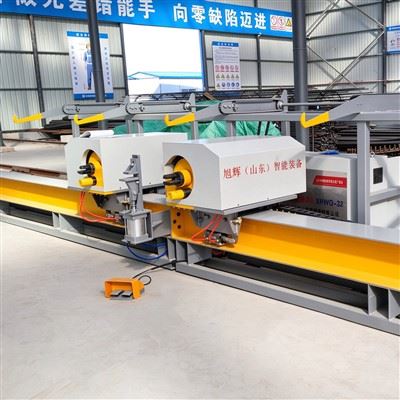
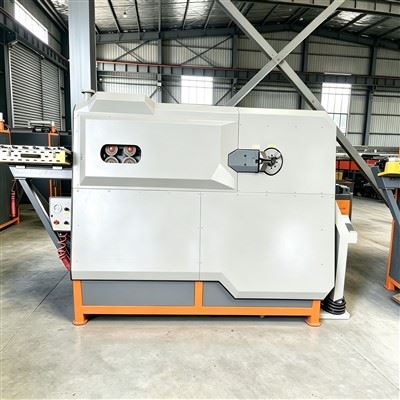
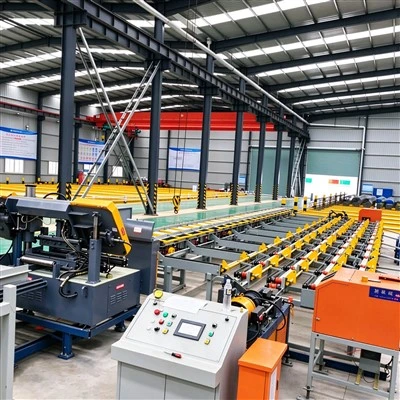
Als een geïntegreerde en geautomatiseerde zware - duty -verwerkingsapparatuur, moet de stalen bar zaag-, schroefdraad- en slijpende productielijn de normen tijdens het bedrijf, het onderhoud en het beheer strikt volgen om de veilige werking van de apparatuur te waarborgen, de levensduur van de servicelevens te verlengen en de verwerkingskwaliteit te garanderen. De volgende zijn de belangrijkste punten om op te merken:
Voorbereiding en inspectie vóór de operatie
Personeelskwalificaties en training
Operators moeten professionele training volgen en bekend zijn met de apparatuurstructuur, werkingsprocedures en veiligheidsvoorschriften. Het is ten strengste verboden voor niet -gelicentieerde of niet -- aangewezen personeel om de apparatuur te bedienen. De trainingsinhoud moet nooduitstapbewerkingen, parameterinstellingslogica en gemeenschappelijke foutdiagnose omvatten om ervoor te zorgen dat noodsituaties onmiddellijk kunnen worden behandeld.
Statusinspectie van apparatuur
Voordat u de machine start, controleert u of alle componenten veilig zijn aangesloten, vooral of de installatie van kwetsbare onderdelen zoals zaagbladen, draadrollende wielen en slijpwielen correct is, om te voorkomen dat ze eraf vallen tijdens hoog - snelheidsbewerking.
Bevestig dat het smeersysteem normaal functioneert. Speciale smeerolie moet worden toegevoegd aan belangrijke onderdelen zoals zagen en schroefdraad volgens de instructies om slijtage van componenten veroorzaakt door droog slijpen te voorkomen.
Controleer of het numerieke besturingssysteem en de sensoren gevoelig zijn en of het laserpositioneringsapparaat en de infraroodveiligheidssensor zijn gekalibreerd om ervoor te zorgen dat de parameterinvoer overeenkomt met de werkelijke verwerking.
Grondstof en voorbereiding op het milieu
De grondstoffen voor het versterken van staven moeten voldoen aan de verwerkingsvereisten, zonder ernstige roest-, buiging- of oppervlakte -onzuiverheden, om materiaal te voorkomen dat jamming of verwerkingsnauwkeurigheidsafwijkingen veroorzaakt door materiële defecten.
Ruim de omliggende omgeving van de apparatuur op om ervoor te zorgen dat er geen accumulatie van puin is op de operatieconsole en transportbanen, dat de veiligheidspassage onbelemmerd is en dat het vuur - vechtapparatuur volledig is uitgerust.
Belangrijkste punten van normen tijdens het gebruik
Parameterinstelling en proefverwerking
Parameters moeten nauwkeurig worden ingesteld op basis van de diameter, materiaal en verwerkingsvereisten van de versterkingsstaven (zoals snijlengte en draadspecificaties). Bij het verwerken van de eerste keer of het wijzigen van specificaties, moet proefverwerking worden uitgevoerd om de grootte, thread nauwkeurigheid en oppervlaktekwaliteit van het eindproduct te controleren. Pas nadat ze hebben bevestigd dat er geen fouten zijn, kan massaproductie worden uitgevoerd.
Over - bereikverwerking is verboden (zoals het snijden van super - dikke stalen staven met zaagbladen buiten het ontwerpbereik) om overbelasting en schade van apparatuur te voorkomen.
Implementatie van veiligheidsbescherming
Tijdens de verwerking moet de beschermdeur van de beschermende cabine worden gesloten. Het is ten strengste verboden om de cabinedeur te openen voor observatie of binnen te reiken om te werken, om te voorkomen dat ijzersteden vliegen en mechanische verwondingen niet knijpen.
Operators moeten beschermende apparatuur dragen (veiligheidshelmen, bril, anti - sliphandschoenen, oordoppen). Lang haar moet worden vastgebonden en een haardop moet worden gedragen om te voorkomen dat deze in de apparatuur wordt verstrikt.
Als abnormale geluiden, trillingen of alarmen plaatsvinden tijdens de werking, moet de noodstopknop onmiddellijk worden ingedrukt. Nadat de apparatuur tot een volledige stop is gekomen, moet de oorzaak worden onderzocht. Het is strikt verboden om de apparatuur met fouten te bedienen.
Materiaal transport en hantering
Behandel ze bij het laden van stalen staven voorzichtig om te voorkomen dat het transportspoor wordt beschadigd. Voor lange stalen staven moeten twee mensen samenwerken om ze te verplaatsen om te voorkomen dat materialen vallen of dat de apparatuur niet jammert vanwege een onstabiel zwaartepunt.
Verwerkte afgewerkte producten moeten tijdig worden getransporteerd om overmatige accumulatie aan het uitgangseinde te voorkomen, wat de normale ontlading van de apparatuur kan beïnvloeden.
Dagelijks onderhoud en zorg
Regelmatig schoonmaken en inspectie
Reinig aan het einde van het werk van elke dag de ijzeren aanmeldingen en stof op het oppervlak en in de apparatuur, met name de afvalstoffen in de zaagkamer, het schroefdraadmechanisme en het slijpen wieloppervlak, om te voorkomen dat overmatige accumulatie de warmtedissipatie beïnvloedt of het veroorzaken van de component.
Controleer elke week de slijtage van kwetsbare onderdelen: of de snijkant van het zaagblad is afgestemd, of de draad van het schroefdraad wiel intact is en of het slijpwiel scheuren heeft. Wanneer slijtage de limiet overschrijdt, moeten onderdelen op tijd worden vervangen. Gebruik bij het vervangen van originele fabrieksonderdelen om compatibiliteit en veiligheid te garanderen.
Smering en systeemonderhoud
Formuleer een smeerplan in overeenstemming met de apparatuurhandleiding, voeg regelmatig smeerolie/vet toe aan bewegende delen zoals geleiderrails, tandwielen en lagers en registreer de smeertijd en dosering.
Controleer het olieniveau en de kwaliteit van het hydraulische systeem (indien aanwezig) elke maand, waarbij de hydraulische olie op tijd wordt aanvullen of vervangen om blokkering van het oliecircuit te voorkomen.
Kalibreer regelmatig het numerieke besturingssysteem en de sensoren om de stabiliteit van de snijlengte en de nauwkeurigheid van de schroefdraad te waarborgen en vermijd verwerkingsfouten veroorzaakt door systeemafwijking.
Onderhoud van elektrische en besturingssystemen
Houd de elektrische kast goed - geventileerd en droog om vocht en korte circuits te voorkomen. Reinig het stof elke maand in de kast.
Controleer of draden en kabels zijn beschadigd, of pluggen en stopcontacten los zijn en of het aarding betrouwbaar is om lekkage of signaalonderbreking te voorkomen.
Behandeling van speciale omstandigheden en lange - termopslag
Principe van foutafhandeling
In het geval van materiaal jammen, snijd je eerst de voeding af en verwijder ze de vastgelopen stalen staven handmatig. Start de apparatuur niet met geweld om te proberen het vastgelopen materiaal te "doorbreken", omdat dit de motor- of transmissiecomponenten kan beschadigen.
Wanneer thread -verwerkingsdefecten plaatsvinden (zoals onvolledig draadprofiel), controleer de slijtagesconditie van het schroefdraadrollende wiel en of het versterkingsstaafmateriaal voldoet aan de normen. Indien nodig, kalibreer de drukparameters opnieuw.
Apparatuurstoringen moeten worden afgehandeld door professioneel onderhoudspersoneel. Het is ten strengste verboden om kerncomponenten (zoals servo -motoren en numerieke controlemodules) te demonteren zonder toestemming.
Long - Term opslagvereisten
Als de apparatuur meer dan 15 dagen buiten gebruik is, moeten alle componenten grondig worden gereinigd, anti - roestolie toegepast en kwetsbare onderdelen die worden gedemonteerd en afzonderlijk op een droge plaats bewaard.
Snijd de hoofdvoeding af, sluit de gasbron (indien aanwezig) en bedek de apparatuur met een stofdeksel om te voorkomen dat stof en vocht binnenkomen.
Management en record - bijhouden
Stel een grootboek van apparatuur op om dagelijks verwerkingsvolume, parameterinstellingen, foutomstandigheden en onderhoudsactiviteiten te registreren, waardoor de traceerbaarheid van kwaliteitsproblemen en de formulering van onderhoudsplannen wordt vergemakkelijkt. Organiseer regelmatig uitgebreide onderhoud van apparatuur, nodigen technici uit de fabrikant uit om professionele inspecties uit te voeren, identificeer onmiddellijk potentiële problemen en zorgt voor de lange - term stabiele werking van de productielijn.